首页
 发布时间:2026-11-12
 浏览次数:8
锂电注液泵负责电解液的精密计量和输送。电解液具有腐蚀性、吸湿性和一定的结晶风险,对泵体材料、密封间隙和颗粒控制要求较高。陶瓷柱塞因耐腐蚀、耐磨损、尺寸稳定和不易析出金属离子,成为精密注液泵中的常见选择,但陶瓷柱塞并不是装上就能解决微泄漏和磨损问题。
常见问答
Q1:锂电注液泵为什么常用陶瓷柱塞?
电解液可能腐蚀金属柱塞,磨损产生的金属颗粒也会影响电池质量。陶瓷柱塞具有较好的耐化学腐蚀、耐磨和尺寸稳定性,能够在长期往复运动中保持配合间隙。氧化铝、氧化锆和碳化硅都可以用于不同工况,具体要结合介质、压力、速度和成本选择。
Q2:微泄漏和配合间隙有什么关系?
柱塞与缸套之间存在设计间隙,间隙过大时液体会从高压侧向低压侧泄漏,造成计量偏差和压力波动;间隙过小会增加摩擦热,导致卡滞、拉伤甚至陶瓷开裂。间隙不能只按名义尺寸确定,要同时考虑柱塞直径、配合长度、介质黏度、工作压力、往复速度和热膨胀差。
Q3:圆柱度和表面粗糙度为什么关键?
圆柱度、直线度和同轴度决定柱塞在缸套内的贴合状态。形状误差会造成局部间隙变化,形成偏磨和泄漏通道;表面粗糙度会影响润滑、摩擦和颗粒产生。粗糙度要与陶瓷材料和介质匹配,过度粗糙会加速磨损,过度光滑也可能影响液膜形成。
Q4:氧化锆、氧化铝和碳化硅柱塞怎么选?
氧化锆陶瓷强度高、韧性好,适合有冲击或边缘强度要求的柱塞;氧化铝陶瓷耐磨、耐腐蚀、成本较优,适合常规电解液工况;碳化硅硬度高、导热好、耐腐蚀,适合高硬度颗粒或高温工况,但加工难度更大。材料选择还要考虑与缸套的配对,避免硬度差和热膨胀差造成偏磨。
Q5:如何减少结晶、颗粒和磨损?
首先要控制介质过滤和流道设计,避免硬质颗粒进入配合面;其次要优化柱塞端部、倒角和入口结构,减少介质滞留和结晶;再次要保证清洗和干燥,防止残留液在停机时析出。对于容易结晶的电解液,还可以通过冲洗程序和密封结构降低风险。
Q6:定制时如何验证密封和寿命?
建议进行泄漏量、流量精度、压力脉动、往复寿命、颗粒和外观测试。测试介质要尽量接近实际电解液,记录不同压力、速度和工作温度下的数据。对于批量交付,应保留关键尺寸、圆柱度、表面粗糙度和材料批次记录。
电解液兼容性和结晶风险
锂电电解液通常对水分和金属污染敏感,部分组分具有腐蚀性。陶瓷柱塞虽然化学稳定性较好,但不同材料对特定电解液、清洗剂和温度条件的耐受程度并不相同。选材时应确认介质成分、含水量、工作温度和清洗工艺,避免长期浸泡后出现表面劣化或颗粒增加。
停机状态下,残留在配合间隙和端部的电解液可能析出结晶,下一次启动时形成磨粒,导致划伤和微泄漏。通过合理的冲洗程序、端部结构和过滤设计,可以降低结晶和颗粒进入配合面的概率。
装配同轴度和测试方法
柱塞与缸套的同轴度、安装垂直度和驱动端连接方式会影响实际配合间隙。即使单件尺寸合格,装配偏斜也会造成局部接触和偏磨。装配后应检查柱塞运动是否顺畅、是否有局部阻力和异常摩擦,并通过泄漏、流量和压力测试验证实际密封状态。
寿命测试应覆盖实际往复速度、压力、介质和温度,记录泄漏量、流量精度、表面磨损和颗粒变化。对于批量项目,还应定期抽检圆柱度、表面粗糙度和配合尺寸,避免加工刀具或磨削工艺漂移造成批次差异。
结构设计中的常见误区
很多微泄漏问题并不是单纯由间隙过大造成,而是柱塞与缸套同轴度不足、端部倒角不合理或介质中有颗粒造成的局部磨损。还有的项目为了减少泄漏把间隙做得过小,结果在升温后出现抱死。陶瓷柱塞设计应把配合尺寸、热膨胀、介质润滑和加工能力放在一起考虑。
柱塞端部和密封入口也不能忽略。尖锐边缘容易产生应力集中和崩边,粗糙的过渡区容易滞留介质并形成结晶。合理的圆角、倒角和表面处理可以降低颗粒产生和局部磨损。
方泰新材料的柱塞定制能力
方泰新材料具备氧化铝、氧化锆、碳化硅等陶瓷材料的精密制造能力,可提供锂电注液泵、计量泵和流体控制用陶瓷柱塞定制。项目可根据介质、压力、速度、配合间隙和寿命目标进行材料选择、样品试制和检测。
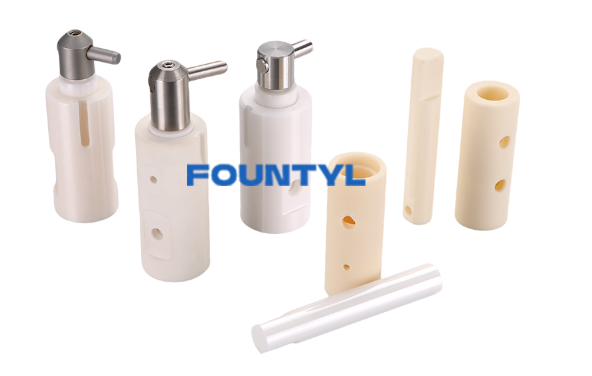
方泰新材料生产的陶瓷柱塞
结语
锂电注液泵陶瓷柱塞的核心,是在微泄漏、摩擦和寿命之间找到合适的配合与材料组合。方泰新材料可提供氧化铝、氧化锆、碳化硅陶瓷柱塞定制,帮助设备工程师提升计量精度和长期稳定性。