 首页
 发布时间:2026-10-23
 浏览次数:7
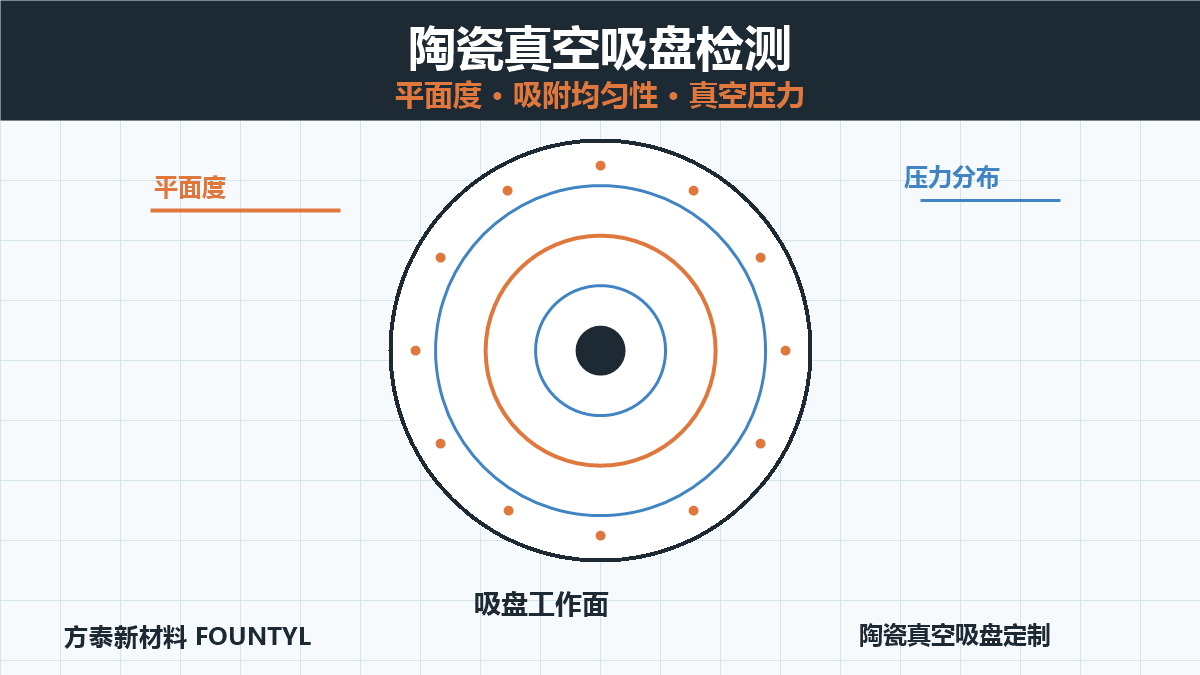
陶瓷真空吸盘的吸附力看起来由真空系统决定,但实际吸附均匀性还受平面度、表面粗糙度、微孔结构、沟槽分布和清洁状态影响。吸盘表面不平,工件与吸盘之间会形成局部间隙;微孔或沟槽堵塞,真空压力无法均匀分布;表面有颗粒或加工残留,也会造成局部漏气。因此,检测不能只看真空表读数,而要从几何精度、气流分布和实际工件状态多方面判断。
平面度检测的注意事项
平面度测量应在稳定的温度环境下进行,避免吸盘温度未稳定或测量平台存在温度梯度。装夹时不要对吸盘施加额外夹紧力,否则会掩盖真实平面度,甚至引入弹性变形。对于大尺寸吸盘,应确认支撑点位置与实际设备安装方式一致,保证测量状态接近使用状态。
测量点应覆盖中心、中间区域和边缘,并关注局部凹陷、边缘翘曲和跨区域起伏。对于多孔质吸盘,还要避免测头压入微孔造成读数偏差;对于沟槽式或凸点式吸盘,应分别测量密封面、支撑面和安装基准面。
常见问答
Q1:为什么陶瓷真空吸盘要检测平面度?
平面度决定吸盘工作面与工件之间的贴合程度。平面度超差会产生局部间隙,导致真空泄漏、吸附力不均和工件变形。对超薄晶圆、精密薄片和光学元件,即使很小的平面度误差,也可能造成局部应力、吸附痕或检测误差。平面度是吸盘几何精度中最基础的指标之一。
Q2:平面度通常怎么测量?
可以根据精度要求选择三坐标测量机、激光干涉仪、平面度仪或高精度平台配合位移传感器。三坐标适合测量整体面和局部区域,激光干涉法适合高精度平面度评估,位移传感器适合快速检测和批量筛选。测量时要统一基准、温度条件和装夹方式,避免吸盘自重或夹持力引入额外变形。
Q3:吸附均匀性怎么测试?
吸附均匀性可以通过多点真空压力或流量监测、测试片吸附后的变形和接触状态,以及实际工件吸附测试综合评估。对于多孔质吸盘,需要确认整个吸附面的透气是否一致;对于沟槽式或凸点式吸盘,要检查沟槽、气孔和密封区是否按要求分布。测试时应记录真空建立速度、稳定压力、泄漏速度和释放响应。
Q4:表面粗糙度和微孔结构有什么影响?
表面粗糙度会影响工件与吸盘的微观接触和密封效果。粗糙表面可能增加局部泄漏和颗粒附着,过度光滑的表面也可能不利于气体均匀扩散。多孔质吸盘还要关注孔径、孔隙率和通孔一致性,避免局部堵塞或透气不均;沟槽式吸盘则要检查槽宽、槽深和槽道连通性。
Q5:清洗后和使用一段时间后还要复检吗?
需要。加工和清洗后可能残留磨屑、清洗液或颗粒,堵塞微孔和沟槽;使用一段时间后,吸盘表面可能产生磨损、划伤或污染物堆积。复检内容包括平面度、表面状态、真空流量和吸附压力,必要时用测试片确认吸附均匀性和释放状态。对于半导体设备,洁净度检查应与几何精度检测同步进行。
Q6:定制吸盘时需要约定哪些验收指标?
建议约定工作面尺寸、平面度、平行度、表面粗糙度、孔径或槽宽、孔隙率、透气量、真空接口位置、密封面和洁净度要求。对于高精度应用,还应约定测试工件、真空条件、吸附压力、泄漏率和检测环境。只有把使用工况和验收方法写清楚,才能保证吸盘在设备上达到预期效果。
检测流程建议
首先检查外观和清洁状态,确认没有崩边、裂纹、划伤和明显堵塞;然后测量平面度、平行度和表面粗糙度;接着进行真空建立、稳定压力和泄漏测试;最后用代表性工件或测试片评估吸附均匀性和释放效果。对于批量交付,可以按批次抽检几何精度,并对关键应用进行全检或附加吸附测试。
检测数据应记录测量位置、环境温度、真空条件、工件状态和测试结果。只有建立稳定的检测基线,后续发现吸附异常时才能判断是吸盘磨损、污染、真空系统变化还是工件本身变化。
常见异常如何排查
如果真空表显示正常但工件仍出现局部变形,可以先检查平面度和表面颗粒,再用测试片确认压力分布。如果真空建立速度变慢或泄漏明显,应检查气孔、沟槽、密封面和真空接头是否堵塞或老化。如果工件释放困难,则要排查残余真空、气路阀件和吸盘表面吸附状态,而不是只延长释放时间。
如果同一吸盘在不同工件上表现不一致,可能不是吸盘本身的问题,而是工件厚度、刚性、表面粗糙度或背面结构不同。检测记录中应同时注明工件条件,避免把工艺变化误判为吸盘故障。
方泰新材料的吸盘定制能力
方泰新材料可提供多孔质、沟槽式和凸点式陶瓷真空吸盘定制,支持氧化铝、碳化硅等材料体系。项目可根据工件尺寸、吸附力、洁净度和真空系统要求确定结构方案,并对平面度、孔隙或沟槽、表面质量和吸附性能进行检测与验证。
结语
陶瓷真空吸盘的检测应从平面度、表面状态、真空压力和实际吸附效果多方面进行,不能只看单一真空表读数。方泰新材料可提供陶瓷真空吸盘及相关精密陶瓷部件定制,帮助客户建立稳定的吸附与检测方案。